
 Pусский
 English
 中文简体
 日本語
Главная / Новости / Новости отрасли / Фрезерование и токарная обработка цилиндров с ЧПУ: как правильно выбрать токарно-фрезерный станок
Новости отрасли
 Email: cnc88max@dingtalk.com
 Phone: +86-18021988367
Представьте, что клиент прислал чертеж цилиндра гидроцилиндра: наружный диаметр 200 мм, внутренний диаметр 150 мм, длина 450 мм, шпоночный паз 20 мм на одном конце и шесть радиальных отверстий возле фланца. На чертеже указано, что соосность отверстия и наружного диаметра не должна превышать 0,015 мм. Токарный станок может выточить ствол, а фрезерный станок может вырезать шпоночную канавку и просверлить радиальные отверстия. Но если эти операции выполняются на разных станках, целевой показатель концентричности зависит от того, насколько точно деталь повторно зажата. Вот почему решение объединить токарную и фрезерную обработку с ЧПУ на одном станке связано не только с экономией времени; речь идет об управлении цепочкой ошибок в цилиндрической детали.
Контент
Точение на станке с ЧПУ — естественный процесс обработки цилиндрических поверхностей. Заготовка вращается, а неподвижный режущий инструмент снимает материал с наружного диаметра, отверстия, торцов и ступенчатых профилей. Поскольку цилиндры вращательно-симметричны, токарная обработка является наиболее эффективным способом создания их основной формы и поддержания строгой округлости.
С другой стороны, фрезерование с ЧПУ устраняет элементы, которые нарушают эту симметрию: шпоночные пазы, лыски, пазы, поперечно-сверленные отверстия, резьбовые отверстия и сложные контуры на конце или боковой стороне цилиндра. Фреза или приводной инструмент вращаются, а заготовка остается неподвижной или перемещается по управляемым осям.
Практическая проблема заключается в том, что типичный цилиндр не является чисто токарной или чисто фрезерной деталью. Это и то, и другое. Если вы включите его на токарном станке, а затем переместите в обрабатывающий центр, вы добавите настройку, смещение базовой точки и возможность ошибки. Токарно-фрезерный станок объединяет оба процесса в одну рабочую зону, поэтому отверстие, внешний диаметр и фрезерованные детали имеют одну и ту же систему координат. Это особенно важно, когда исходной точкой является внутреннее отверстие, которое необходимо удерживать перпендикулярно торцевой поверхности и совместить со шпоночной канавкой.
Даже на отличных станках цилиндры создают определенные проблемы, которые цех должен решить до того, как будет нарезана первая стружка. Ниже приведена краткая таблица наиболее распространенных проблем и того, на что операторам следует обратить внимание.
| Вызов | Типичная причина | Что оценивать на машине |
|---|---|---|
| Смещение концентричности между отверстием и наружным диаметром | Перезажим на отдельных машинах | Синхронизация двух шпинделей, чистовая обработка с одинаковой базой данных |
| Тонкостенные искажения | Сила резания и давление в точке зажима | Конструкция крепления, стратегия чистового прохода |
| Вибрация отверстия или дефекты внутренней поверхности | Длинный вылет расточной оправки | Демпфирование расточной оправки, жесткость державки, параметры резания |
| Длинный цилиндр прогибается во время обработки | Гравитация и недостаточная поддержка | Опора задней бабки, люнеты, усиленная станина станка |
Эти проблемы становятся более заметными по мере увеличения отношения длины к диаметру цилиндра. Деталь длиной 600 мм и диаметром 60 мм будет изгибаться иначе, чем толстый ствол диаметром 200 мм. Выбранная вами машина должна соответствовать диапазону размеров вашей фактической заготовки, а не только самой большой детали в вашем каталоге.
Когда вы начинаете сравнивать токарно-фрезерные станки для обработки цилиндрических заготовок, в заголовке часто упоминается скорость шпинделя или количество осей. Однако для цилиндров более полезными отправными точками являются жесткость, фиксация и возможность выполнять несколько операций без повторного зажима.
В цилиндре отверстие обычно является эталонным элементом. посвященный токарно-фрезерный станок с цилиндрическим отверстием предназначен для выполнения таких операций, как точение наружного диаметра, расточка внутреннего профиля, сверление радиальных отверстий и фрезерование запирающего паза за один установ. Преимущество заключается не только в меньшем количестве событий обработки; дело в том, что отверстие и внешний диаметр обрабатываются по одной и той же базовой точке, что уменьшает ошибку концентричности, вызванную повторным зажимом.
Ключевые характеристики машины, подлежащие проверке, включают в себя:
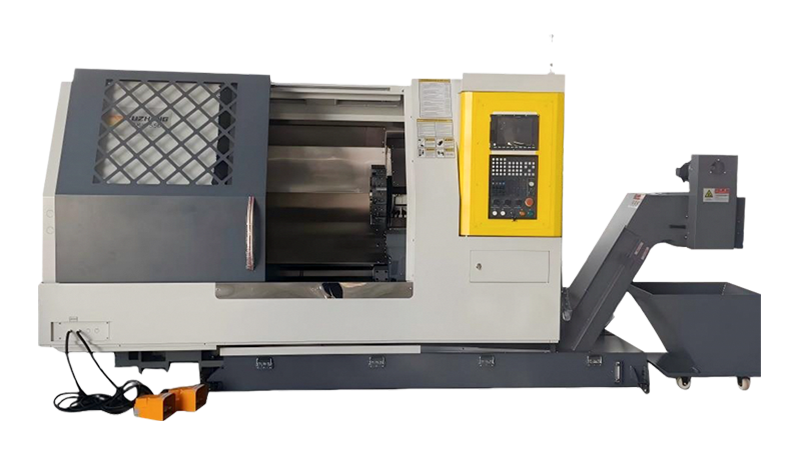 Стандартный двухшпиндельный токарно-фрезерный станок серии CKD для обработки сложных дисковых деталей Серия CKD предлагает экономичное двухшпиндельное токарно-фрезерное решение на жестких рельсах, идеально подходящее для точной обработки дисковых заготовок с высокой производительностью по оси Y. Посмотреть продукт →
Ни одна платформа токарно-фрезерного станка не охватывает каждый цилиндр. Небольшая гильза гидравлического клапана и большой силовой цилиндр предъявляют совершенно разные требования к жесткости и устойчивости. Правильный подход — классифицировать работу с цилиндрами по диаметру, длине, весу и размеру партии, а затем выбрать подходящий уровень машины.
Для обычных гидравлических цилиндров и валов диаметром менее 300 мм используется стандартный двухшпиндель. токарно-фрезерный обрабатывающий центр обеспечивает хороший баланс между стоимостью и возможностями. Он выполняет типичный цикл токарной обработки, поперечного сверления, торцевого фрезерования и высокоскоростного нарезания резьбы без необходимости использования отдельной фрезы.
Когда ваши чертежи сильно различаются, например, разные модели фланцев, конические отверстия или необычное расположение портов, настраиваемый станок становится более привлекательным, поскольку вы можете адаптировать инструменты, крепления и структуру цикла к семейству деталей. Поставщик, предлагающий настраиваемую платформу, может помочь вам стандартизировать конкретное приспособление для крепления заготовки и стратегию резки, что улучшает согласованность времени цикла для разных заказов.
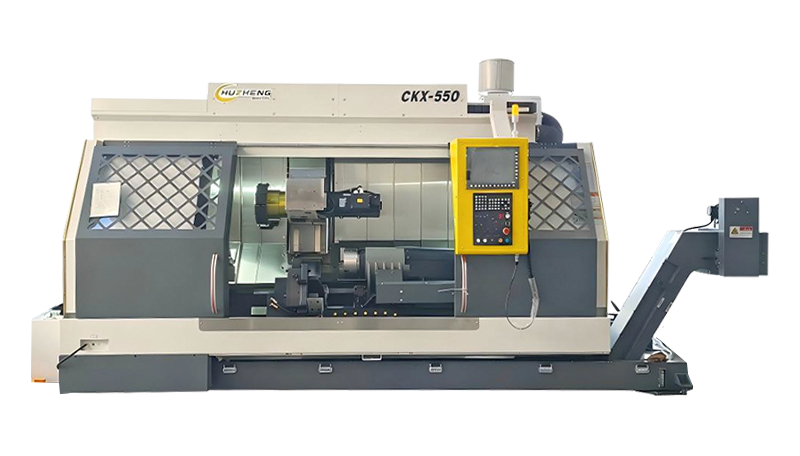 Настраиваемый двухшпиндельный токарно-фрезерный станок серии CKX для обработки трубчатых заготовок Для трубчатых деталей с различными рисунками фланцев и необычным расположением портов CKX можно настроить, что позволяет адаптировать стратегии крепления и резки на стандартной платформе. Посмотреть продукт →
Большие баллоны, толстостенные бочки и компоненты для нефтегазового оборудования вызывают иной комплекс проблем. Рама станка должна выдерживать прерывистые резания, шпиндель должен работать с патронами большого диаметра без потери предварительного натяга, а задней бабке требуется достаточное усилие, чтобы поддерживать длинный вал, не вызывая бочкообразности.
В этих случаях часто правильным выбором является мощный двухшпиндельный токарно-фрезерный станок. Он также подходит для цилиндров, полученных ковкой или литьем с нестабильными условиями хранения. Дополнительная масса и более низкий центр тяжести снижают вибрацию, что напрямую улучшает качество отверстия и стабильность размеров.
Если ваш производственный план включает в себя большие цилиндры с многоступенчатыми отверстиями, приваренными фланцами или требованиями к высокому качеству поверхности, обязательно спросите изготовителя о демпфировании, ширине направляющих и максимальном соотношении длины к диаметру, которое машина может выдержать без люнетов.
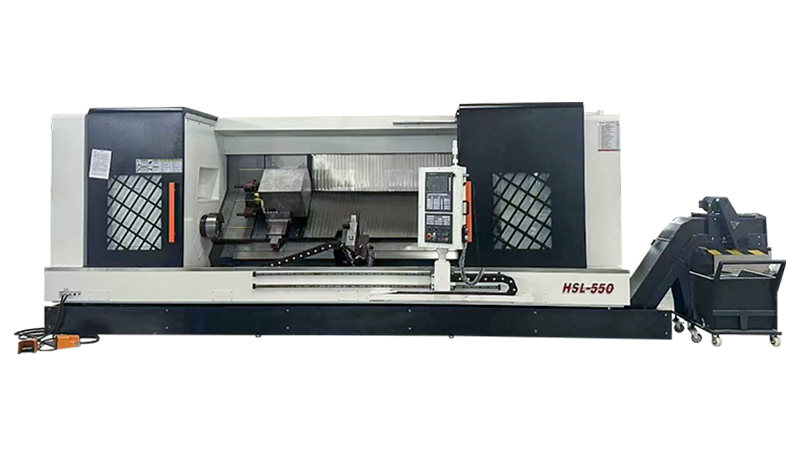 Двухшпиндельный токарно-фрезерный станок серии HSL для тяжелых условий эксплуатации для больших цилиндров Серия HSL создана для тяжелых работ с большими цилиндрами и оснащена коробчатыми направляющими, программируемой задней бабкой и модернизированным контроллером для обработки требовательных к чистоте отверстий и концентричности. Посмотреть продукт →
Вместо того, чтобы полагаться на номера в брошюрах, попросите пробный разрез, используя собственный чертеж цилиндра. Поставщик должен быть в состоянии определить ожидаемое время цикла, качество поверхности отверстия и достижимую соосность на репрезентативной детали.
Также стоит спросить, как машина справляется с тепловым дрейфом. Обработка цилиндров редко является разовой работой; это производственный процесс. За смену нагрев шпинделя и температура гидравлического масла могут изменить положение кончика инструмента. Машина с хорошо продуманной системой охлаждения и измеренной тепловой компенсацией в конечном итоге будет более воспроизводимой.
Реакция службы тоже имеет значение. Токарно-фрезерный станок для цилиндров требует капиталовложений, и один простой простой может остановить работу всей производственной линии. Перед подписанием проверьте наличие запасных частей, доступность сервисной службы и условия гарантии. Лучше задать эти вопросы, пока вы еще сравниваете модели, чем обнаружить пробел после установки машины.

Авторское право © Xuancheng Huzheng Machinery Trading Co., Ltd. Права защищены.

