
 Pусский
 English
 中文简体
 日本語
Главная / Новости / Новости отрасли / Композитное решение для токарной и фрезерной обработки с ЧПУ: практическое руководство для покупателей
Новости отрасли
 Email: cnc88max@dingtalk.com
 Phone: +86-18021988367
Зайдите практически в любой обрабатывающий цех, и первое узкое место, которое вы заметите, редко — это скорость шпинделя. Это перемещение деталей между машинами. Заготовка поворачивается на токарном станке, затем перемещается на фрезерный станок, затем на сверло, и каждое из этих перемещений требует настройки, повторного зажима и еще одного шанса на смещение геометрии.
A Композитное решение для токарной и фрезерной обработки с ЧПУ существует, чтобы устранить это движение. Токарная обработка, фрезерование, сверление и нарезание резьбы выполняются на одной платформе станка, удерживаемой в одном рабочем положении и выполняемой за один цикл.
Потратив годы на именно эту категорию станков, мы стали свидетелями того, как цеха превратили обработку композитных материалов из диковинки в рабочую лошадку. Далее следует то, что, по нашему мнению, стоит знать: почему окупается обработка за один установ, как архитектура станка определяет, что вы действительно можете производить, и какие вопросы отделяют реальное решение от спецификации.
Контент
По своей сути токарно-фрезерное комплексное решение объединяет токарный станок с ЧПУ и обрабатывающий центр на одной станине. Вращающийся шпиндель выполняет вращательную работу. Приводные инструменты, установленные на револьверной головке или отдельном фрезерном шпинделе, обрабатывают призматические детали, такие как лыски, шпоночные канавки, радиальные отверстия и винтовые пазы. Субшпиндель подхватывает деталь для задней обработки, поэтому вторая операция отпадает.
Реальная ценность скорее структурная, чем основанная на функциях. При фрезеровании и токарной обработке используется одна и та же ось шпинделя, отверстия и грани напрямую связаны друг с другом. Каждая установка, которую вы удаляете из размерной цепочки, — это на одну возможность меньше ошибки при сборке, что особенно важно для цехов, придерживающихся жестких допусков на концентричность и положение.
Если вы предпочитаете просмотреть обзор, прежде чем углубляться в технические характеристики, наш Композитное решение для токарной и фрезерной обработки с ЧПУ на странице представлено полное семейство машин, лежащее в основе этого подхода.
Время цикла — это то, что люди замечают в первую очередь. Более глубокие выгоды проявляются в течение нескольких месяцев производства.
Для деталей со сложной геометрией и жесткими допусками эти выгоды, как правило, окупают инвестиции в течение довольно короткого производственного окна. Для простых деталей с жесткими допусками этого часто не происходит, и стоит быть честным в этом, прежде чем вкладывать капитал.
Термин «токарно-фрезерный композит» охватывает широкий спектр компоновок станков, и различия не являются косметическими. Количество шпинделей, количество револьверов, а также перемещение оси фрезерования по Y или B – все это определяет, насколько изящно станок обрабатывает ваше конкретное семейство деталей.
| Конфигурация | Как проходит деталь | Типичный наилучший вариант |
|---|---|---|
| Один шпиндель с приводной револьверной головкой | Один зажим, лицевые и внешние особенности | Симметричные детали, простые корпуса, требующие фрезерования лысок |
| Двойной шпиндель с контршпинделем | Один зажим, охватывающий оба конца | Валы, фитинги с элементами на каждом конце, трубчатые детали |
| Пятиосный фрезерно-токарный | Разнонаправленная одновременная работа | Сложная геометрия с наклонными отверстиями и фасонными поверхностями. |
| Двойная токарно-фрезерная обработка | Оба конца обрабатываются одновременно | Длинные валы, симметричные детали, большие объемы работ |
По нашему опыту, выбор конфигурации имеет большее значение, чем выбор бренда. Машина, подобранная к детали, превращает застопорившийся процесс в плавный. Станок, у которого короткая ось или один шпиндель, просто перемещает проблему в другое место рабочего процесса.
Как только вы узнаете оболочку детали, характеристики на обоих концах и необходимое время такта, решение о серии обычно принимается само собой. Наш собственный модельный ряд построен по этой логике: каждая серия рассчитана на различное сочетание нагрузки и индивидуальной настройки, а не на одну машину, выполняющую каждую работу.
Серия ЦКД является стандартной моделью. Двойной шпиндель, проверенная конфигурация и хорошо подходит для цехов, которым требуется обработка обоих концов детали за один установ без финансирования специального проектирования. Когда семейство деталей стабильно, обычно начинать с него наиболее экономично.
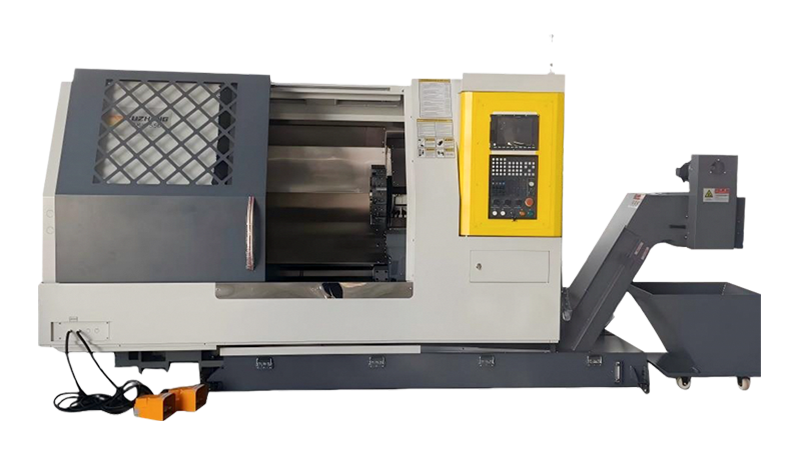 Двухшпиндельный токарно-фрезерный станок серии CKD стандартной модели Двухшпиндельный токарно-фрезерный центр CKD Созданный на основе зрелых научно-исследовательских технологий и производственных возможностей токарных станков с наклонной станиной, CKD550-750CYS и CKD750-... Посмотреть продукт →
Серия СКХ находится в настраиваемом конце. Когда деталь требует особого расположения револьверной головки, большего хода или дополнительной оси для соблюдения времени такта, это правильная базовая линия. Кастомизация не должна быть драматичной. Иногда небольшое изменение хода или положения инструмента — это все, что стоит между циклом, который не достигает цели, и циклом, который ее уверенно превосходит.
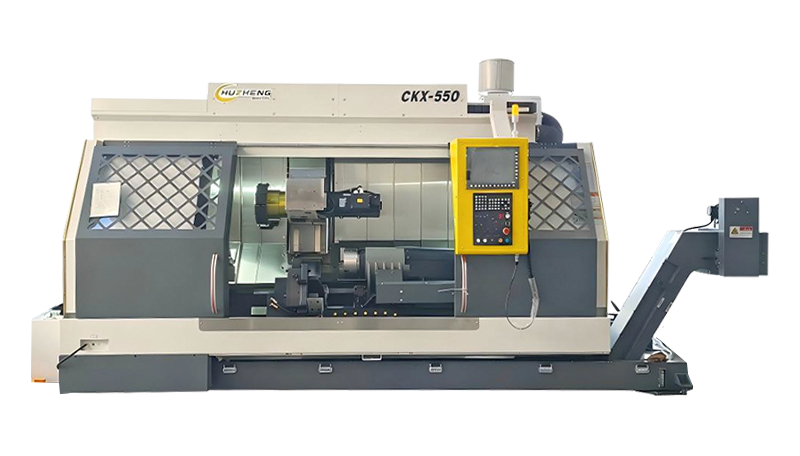 Серия CKX — настраиваемый двухшпиндельный токарно-фрезерный станок Двухшпиндельный токарно-фрезерный обрабатывающий центр CKX Посмотреть продукт →
Серия ХСЛ создан для тяжелых работ. Сюда относятся большие валы, толстостенные цилиндры и отливки, требующие подлинной жесткости. Тяжелая резка вознаграждает за массу и жесткость, а более легкая машина не может компенсировать это, какими бы благоприятными цифры ни выглядели на бумаге.
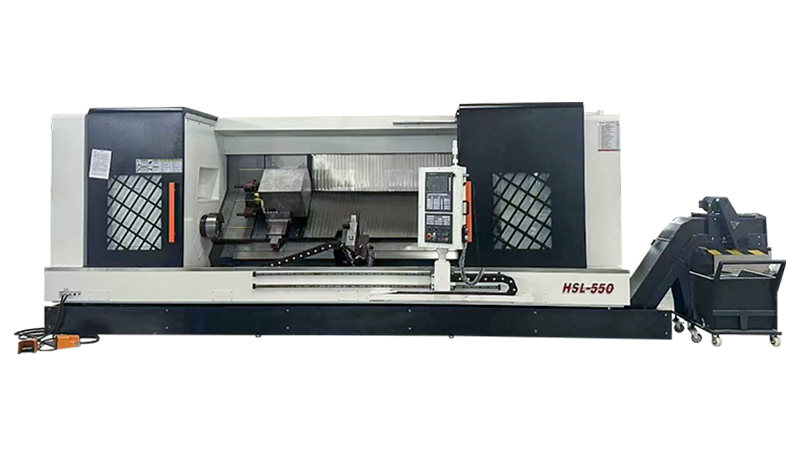 Серия HSL — двухшпиндельный токарно-фрезерный станок для тяжелых условий эксплуатации Двухшпиндельный токарно-фрезерный обрабатывающий центр HSL создан на основе передовых научно-исследовательских технологий и производственных возможностей токарных станков с наклонной станиной. В него входят две модели: HSL55... Посмотреть продукт →
Отсутствие уверенности в том, какая серия подходит, обычно является признаком того, что сам процесс еще не полностью отработан. Это нормальный этап, и обычно он решается быстрее путем обмена чертежами, чем путем сравнения каталогов.
Не каждая деталь подходит для токарно-фрезерного станка. Некоторые работы более прибыльны на специальном оборудовании, а их перенос на составную платформу усложняет работу без снижения затрат. Схема, которая неизменно отдает предпочтение композитной обработке, включает в себя детали с элементами на нескольких гранях и допусками, которые ужесточаются при увеличении количества установов.
Блоки двигателей, гидравлические цилиндры и пневматические цилиндры сочетают в себе большой объем вращательной работы со строгим соотношением между отверстиями и внешними поверхностями. Объединение этих операций на одной машине сохраняет единые данные на протяжении всего процесса.
Валы со ступенями, резьбой или шпоночными канавками на обоих концах являются естественными кандидатами на двухшпиндельную компоновку. Субшпиндель вступает во владение после завершения первого конца, а второй конец завершается в том же цикле.
Корпуса клапанов, корпуса насосов и цилиндры цилиндров часто имеют тонкие стенки и жесткие допуски. Меньшее количество зажимов означает меньшие искажения и меньшие смещения исходной точки, что само по себе является качественным преимуществом.
Фланцы, барабаны и тяжелые валы, используемые в общих машинах и энергетическом оборудовании, прежде всего нуждаются в жесткости. Многократный повторный зажим деталей такого размера также требует больших затрат времени на обработку и выравнивание.
Когда в магазине выполняется смешанная, мелкообъемная работа со множеством операций, совмещенных вместе, те же рассуждения применимы еще сильнее. Наш обзор многопроцессная обработка композитов объясняет, где этот подход имеет тенденцию окупаться.
В спецификации указано, что представляет собой машина. Он не говорит вам, как машина будет вести себя в вашем магазине. Эти вопросы обычно отделяют бумажное решение от практического:
По нашему опыту, поставщики с реальной инженерной подготовкой с готовностью отвечают на эти вопросы, поскольку работа с ними также является для них самым быстрым способом понять ваши детали.
Токарно-фрезерное композитное решение с ЧПУ не решит все производственные проблемы. Что он действительно решает, так это одну из самых постоянных затрат в производстве: перемещение деталей между машинами. Когда операции объединяются на одной платформе и одном зажиме, точность повышается, циклы сокращаются, а стопки незавершенных работ, лежащих в цехе, имеют тенденцию уменьшаться.
Если вы все еще взвешиваете, какое направление подходит вашим деталям, отправка чертежей или остановка, чтобы посмотреть, как работают машины, обычно решает вопрос быстрее, чем любой каталог. Машины показывают, в чем они хороши, когда вы видите, как они режут.

Авторское право © Xuancheng Huzheng Machinery Trading Co., Ltd. Права защищены.

