
 Pусский
 English
 中文简体
 日本語
Главная / Новости / Новости отрасли / Токарно-фрезерный композитный центр с ЧПУ: Руководство покупателя по комплексной обработке
Новости отрасли
 Email: cnc88max@dingtalk.com
 Phone: +86-18021988367
Токарно-фрезерный композитный центр с ЧПУ делает больше, чем просто добавляет фрезерную головку к токарному станку. Это один станок, который выполняет точение, фрезерование, сверление, расточку и нарезание резьбы внутри одного корпуса, поэтому деталь, которая когда-то проходила через три или четыре станка, может быть изготовлена за один установ. Для производителей корпусов цилиндров, компонентов типа вала, гидравлических деталей и других осесимметричных деталей такое изменение рабочего процесса часто имеет большее значение, чем любая отдельная строка в спецификации.
Xuancheng Huzheng Machinery Trading Co., Ltd. — интегрированный производитель двухшпиндельных токарных и фрезерных станков со штаб-квартирой в Сюэянь, Чанчжоу, на берегу озера Тайху. Мы строим одно семейство машин и ничего больше. Каждый инженер, каждая сборочная станция и каждая запчасть в наших магазинах обслуживают токарно-фрезерную технологию композитных материалов, и эта узкая ориентация является преднамеренной: она определяет наше планирование процессов, наш контроль качества и скорость нашего послепродажного обслуживания.
Контент
Этот принцип легко сформулировать и требует выполнения. Заготовка зажимается один раз; главный шпиндель вращает его, в то время как фрезерный шпиндель, револьверная головка или головка оси B режет ту же деталь. Когда первый конец готов, второй шпиндель или вспомогательный шпиндель захватывает заготовку и обрабатывает заднюю часть, поэтому никому не нужно ослаблять патрон между ними.
Последствия выходят за рамки диаграммы времени цикла. Меньшее количество настроек означает меньше приспособлений, меньший ущерб при обращении, более короткие очереди между операциями и исходные данные, которые остаются именно там, где они были установлены. Сравнение двух маршрутов бок о бок проясняет компромиссы.
| Рассмотрение | Обычный маршрут с несколькими машинами | Единый композитный центр |
|---|---|---|
| Настройки на деталь | Три-пять, иногда больше. | Один, иногда два |
| работа | Выделенные светильники на каждой станции | Одно устройство фиксации, повторно используемое |
| Контроль исходной точки | Ошибки накапливаются при каждом перезажиме | Одна база данных сохраняется во всех операциях |
| Работа в процессе | Очередь деталей между станками | Готовые детали покидают станок |
| Площадь помещения и труд | Несколько машин и операторов | Одна площадь, один оператор |
| Консистенция | Зависит от оператора и состояния приспособления | Повторяемость и программный контроль |
Ничто из этого не устраняет необходимости процессуального мышления. Это перемещает усилия вверх по потоку, к программированию, выбору инструмента и проектированию креплений, где хорошо спланированный процесс умножает выгоду от самого станка.
Две машины могут иметь одинаковые номера моделей и при этом представлять собой совершенно разные инструменты. Четыре решения определяют, что композитный центр может сделать для ваших частей.
Одношпиндельный станок обрабатывает один конец за раз. Противоположные конструкции с двумя шпинделями позволяют обрабатывать оба конца за один и тот же цикл и подходят для симметричных деталей и длинных валов, где повторный зажим является крупнейшим источником ошибок. Компоновка двухшпинделей с независимым перемещением повышает гибкость, позволяя выполнять две разные операции одновременно.
Три линейные оси плюс ось C позволяют выполнять простое поперечное сверление и легкое фрезерование. Добавление оси Y или оси B превращает платформу в настоящий пятиосный станок для обработки наклонных граней, спиральных элементов и контурных поверхностей. Решайте это по чертежам, а не по бюджету.
Тяжелые, плотные детали требуют массы, демпфирования и направляющих большого размера; Вместо этого мелкие прецизионные детали вознаграждают за скорость и термическую стабильность. Размер машины должен соответствовать семейству самых тяжелых деталей в вашем трехлетнем плане, а не средней работе на сегодняшний день.
Устройство подачи прутка, портальные загрузчики и интерфейсы роботов меняют экономику автоматической работы, и их необходимо планировать с самого начала. Также убедитесь, что элемент управления поддерживает подход к программированию, который уже использует ваша команда. Наш Композитное решение для токарной и фрезерной обработки с ЧПУ Обзор объясняет, как эти элементы объединяются на одной платформе.
Выбор станка становится простым, когда детали группируются по общим характеристикам, а не по отрасли, в которой они работают.
Блоки двигателей, гидроцилиндры, пневматические цилиндры и подобные детали сочетают в себе длинное внутреннее отверстие с торцевыми и поперечными элементами. Композитный центр поворачивает отверстие, фрезерует торцы и сверлит отверстия, не перемещая заготовку, что защищает концентричность и снижает износ приспособления.
Валы, шпиндели и ступенчатые оси требуют механической обработки обоих концов, часто со шпоночными канавками, лысками и поперечными отверстиями. Двухшпиндельные станки обрабатывают эти детали за один цикл, а сокращение операций особенно ценно для тонких деталей, которые деформируются при двойном зажиме.
Корпуса клапанов, корпуса насосов и головки цилиндров вознаграждают станок, который может переключаться между токарной и фрезерной обработкой в рамках одной программы. Прерывистые резы и жесткие допуски на отверстия делают жесткость конструкции главным требованием, а не роскошью.
Большие фланцы, трубы, ролики и корпуса требуют большего перемещения, грузоподъемности и жесткости, чем высокие скорости шпинделя. Убедитесь в максимальном повороте, весе, который может выдержать шпиндель, и в том, как конструкция ведет себя при интенсивном прерывистом резании.
Поскольку мы производим только композитные машины, наш каталог достаточно короткий, чтобы его можно было знать наизусть. Три серии охватывают большую часть работ, которые наши клиенты приносят нам.
Серия CKD — это наш стандартный двухшпиндельный токарно-фрезерный станок. Это естественная отправная точка, когда семейства деталей стабильны, процесс хорошо понятен и приоритетом является проверенная конфигурация, поставляемая без длительного цикла проектирования.
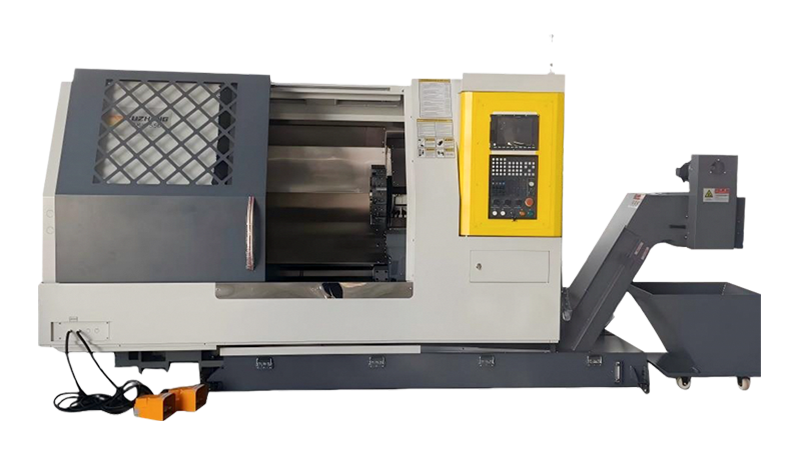 Двухшпиндельный токарно-фрезерный станок серии CKD стандартной модели Двухшпиндельный токарно-фрезерный центр CKD Созданный на основе зрелых научно-исследовательских технологий и производственных возможностей токарных станков с наклонной станиной, CKD550-750CYS и CKD750-... Просмотреть продукт →
Серия CKX — это настраиваемый двухшпиндельный станок. Когда деталь требует необычного расположения инструмента, специального патрона, дополнительного хода или индивидуального интерфейса автоматизации, наши инженеры перепроектируют эту платформу, а не идут на компромисс.
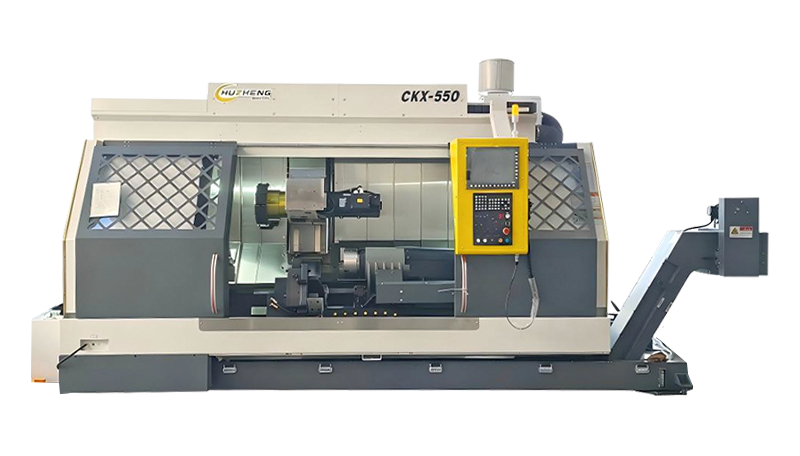 Серия CKX — настраиваемый двухшпиндельный токарно-фрезерный станок Двухшпиндельный токарно-фрезерный обрабатывающий центр CKX Просмотреть продукт →
Серия HSL — это вариант для тяжелых условий эксплуатации, созданный для больших и плотных заготовок, где силы резания высоки, а жесткость конструкции определяет стабильность процесса. Отливки, направляющие и размеры привода рассчитаны на эту нагрузку.
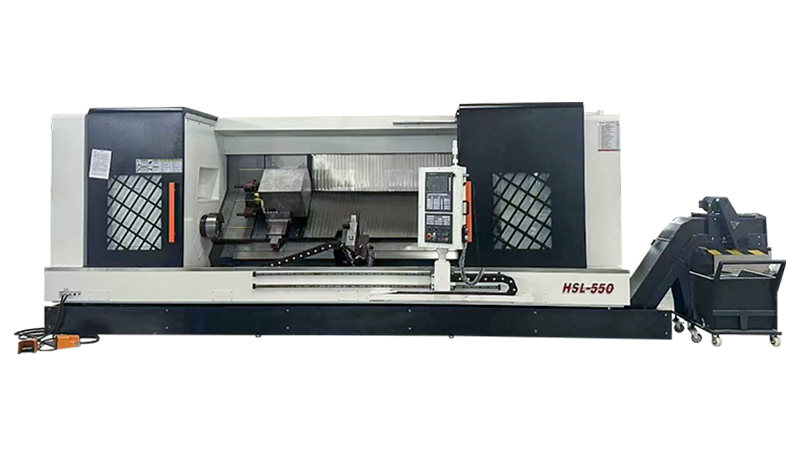 Серия HSL — двухшпиндельный токарно-фрезерный станок для тяжелых условий эксплуатации Двухшпиндельный токарно-фрезерный обрабатывающий центр HSL создан на основе передовых научно-исследовательских технологий и производственных возможностей токарных станков с наклонной станиной. В него входят две модели: HSL55... Просмотреть продукт →
В спецификациях редко решается вопрос о том, как машина будет вести себя в вашем магазине. Эти моменты стоит проверить во время оценки:
Комбинированный центр эффективен настолько, насколько продуктивен его рост. В нашей модели обслуживания запасные части и техническая поддержка предназначены только для токарных и фрезерных станков, что сокращает расстояние между проблемой и ее решением. Типичное введение следует последовательной последовательности:
Поскольку та же команда, которая производит машину, также поддерживает ее, отзывы цеха возвращаются в наш процесс проектирования и сборки, а не исчезают в отчете об обслуживании.
Направление развития станкостроительного сектора ясно: меньше операций, больше интеллекта, меньше отходов. Производители стремятся к интегрированным процессам, позволяющим изготавливать сложные детали за одну установку, а также к средствам управления и автоматизации, которые делают автоматические смены реалистичными, а не теоретическими. Давление на окружающую среду имеет аналогичный эффект, поскольку меньшее количество установок означает меньше энергии, меньше охлаждающей жидкости и меньше отходов на готовую деталь. Наше понимание этих тенденций и причин, по которым эффективные токарно-фрезерные композиционные станки так быстро набирают популярность, изложены в этой статье. отраслевой анализ эффективной токарно-фрезерной обработки .
A Токарно-фрезерный композитный центр с ЧПУ — это долгосрочные инвестиции в процесс, а машина — это лишь половина того, что вы покупаете. Поддержка планирования процессов, оперативная поставка запасных частей и производитель, который фокусируется на одном технологическом вопросе так же, как крутящий момент шпинделя или ускоренный ход. Если в ваше семейство деталей входят отверстия цилиндров, валы, гидравлические компоненты или тяжелые осесимметричные детали, пришлите нам свои чертежи и требования к циклу. Мы честно расскажем вам, какая конфигурация подойдет и как быстро ее можно будет запустить на вашем полу.

Авторское право © Xuancheng Huzheng Machinery Trading Co., Ltd. Права защищены.

